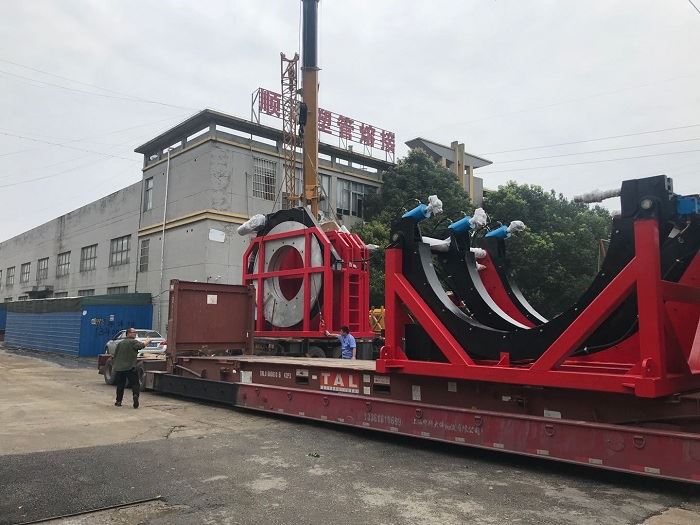
1. Undirbúningur fyrir suðu. Undirbúningur smíðasuðu smíði er sem hér segir: ① Settu rör á grunnrammann; ② Undirbúið næga stoð til að tryggja að pípan sem á að soða geti verið í sömu hæð og miðlínan í grunnrammanum og hægt sé að hreyfa hana auðveldlega; Setja upp Stilltu hitastig hitunarplötunnar til að vera 200 ~ 230 ℃; Kveiktu á rafmagni suðuvélarinnar, kveiktu á hitaplötunni, skipulagsverkfærinu og olíudælurofanum og prófun.
2. Suðu. Suðuferlið er sem hér segir: athugaðu pípuna og hreinsaðu pípuendann → hertu pípuna → fræstu pípuendann með skipulagsverkfærum → athugaðu dislocation og bilið á pípuendanum → hitaðu pípuna og fylgstu með lágmarks krumpuhæð → pípunni er soðið og kælt til tiltekins tíma → taktu pípuna. Á suðuferlinu ætti rekstraraðilinn að vísa til ýmissa breytna suðufæribreytunnar fyrir notkun og ef nauðsyn krefur ætti hann að gera viðeigandi aðlögun í samræmi við breytingar á veðri og umhverfishita.
3.Welding breytur: hitastig, tími og þrýstingur.
4. Verkefni við suðueftirlit hafa sannað að viðkvæmasti hluti leiðslunnar úr pólýetýleni til skemmda og leka er tengi leiðslunnar. Lykillinn að velgengni og mistökum verkefnisins eru gæði leiðslutengingarinnar. Þess vegna er strangt viðmótsgæðaviðburður mjög mikilvægt fyrir gasleiðsluverkun neðanjarðar. Sameina þarf pólýetýlen pípulagnir til að kanna innri gæði.